I
Veggtykkelse er det første tallet en ekstruderingslinje må kontrollere, og det er også den første parameteren som driver når operatører justerer avtrekkshastighet, skruhastighet eller hodetemperatur for hånd. På en 600 V kabel med 1,0 mm isolasjonsvegg kan en 0,05 mm eksentrisitet kutte minimumsveggen til 0,85 mm. Det er nok til å mislykkes i en rutinemessig AC-motstandstest, selv om gjennomsnittstykkelsen ser riktig ut. Det er her ekstruderingsprosessautomatisering for elektriske komponenter tjener sin avkastning.
Automatisering flytter beslutningen fra operatørens hender til en kontrollert med lukket sløyfe. Når linjen løper, justerer systemet kontinuerlig skruhastighet, avtrekkingshastighet og krysshodetrykk slik at målt diameter og kapasitans forblir innenfor et tett vindu. Resultatet er et produkt som klarer dielektrisk testing mer pålitelig og en prosess som bruker mindre polymer enn en manuelt innstilt linje.
Hva automatisering faktisk kontrollerer i en kabelekstruderingslinje
Det er lett å tenke på ekstruderingsautomatisering som bare å legge til en PLS til det elektriske panelet. I praksis bruker en moderne elektrisk komponent ekstruderingslinje flere uavhengige kontrollsløyfer som synkroniserer rundt én hovedhastighetsreferanse.
Temperatur og smeltetrykk
Tønnen til en ekstruder er delt inn i fire til seks varmesoner, hver med sitt eget termoelement og PID-kontroller. I en godt innstilt linje forblir avviket fra settpunktet innenfor ±1,5°C. Når avviket klatrer over ±5°C, endres smeltestrømmen nok til å gi en synlig endring i ytre diameter. Automatisering holder soneavvik små og sporer hodetrykk, som er den virkelige indikatoren på smelteviskositet.
Skruehastighet, linjehastighet og tilbakemelding
Skruen gir smelteeffekten, og avtrekksenheten bestemmer kabelens lineære hastighet. I en automatisert linje beregner kontrollsystemet forholdet fra diametertilbakemelding og justerer skruhastigheten først, mens avtrekket holder linjehastigheten konstant. Dette minimerer tiden mellom et diameteravvik og en korreksjon. En optisk diametermåler og en kapasitanssensor er de to vanligste tilbakemeldingsenhetene. Kapasitanssignalet er spesielt nyttig for skummet PE, der det indikerer ekspansjonsforholdet bedre enn diameteren alene.
Co-ekstrudering lagforhold
Når en kabel har en to- eller tre-lags struktur, har hvert lag sin egen ekstruder. Forholdet mellom lagene må holdes stabilt for å unngå en tørr flekk ved grensesnittet. Automatisering kontrollerer hastigheten til hver skrue i forhold til hovedlinjehastigheten, ved å bruke gravimetriske matere eller lasteceller på traktene for å måle polymervekten i sanntid.
Materialeene og toleransene som gjør elektrisk ekstrudering annerledes
Ekstrudering av en plastprofil for en vindusramme og ekstrudering av trådisolasjon ser like ut, men bruken av elektriske komponenter setter mye strengere grenser for sluttproduktet. For kabler underlagt IEC 60502-1, UL 44 eller GB/T 12706, er minimum isolasjonstykkelse et obligatorisk inspeksjonselement. Automatiserte linjer opprettholder gjennomsnittlig veggtykkelse nærmere den nominelle verdien, noe som betyr at mindre polymer kreves for å garantere minimum. I praksis gir dette ofte en materialbesparelse på 3 % til 7 % på isolasjonslaget.
| Material | Viktige dielektriske krav | Automatiseringsutfordring |
|---|---|---|
| PVC | Stabil isolasjonsmotstand ved 70°C | Bredt behandlingsvindu, men oppbygging av nedbrytende stoffer påvirker hodetrykket over tid |
| XLPE | Svært lavt fuktopptak og høy nedbrytningsstyrke | Tverrbindingstrinn krever presis smeltetemperatur og linjehastighetskoordinering |
| PE skum | Lav dielektrisk konstant for høyhastighets dataoverføring | Vakuum og gassinjeksjon trenger rask kapasitansbasert tilbakemelding |
| Silikongummi | Høy temperaturmotstand for elbiler og apparatkabler | Myk smelte med lav strekkfasthet; avlastningsspenningen må kontrolleres tett |
| Teflon | Utmerket dielektrisk og kjemisk motstand | Korrosive avgasser og høy smelteviskositet krever korrosjonsbestandig skrue- og tønnedesign |
Hvert materiale skyver automatiseringsstrategien i en annen retning. For PVC og XLPE er temperaturstabilitet og linjehastighetstrim hovedprioritetene. For skummet PE må kontrolleren reagere på kapasitansdrift innen noen få sekunder. For silikon og teflon endres viskositeten så mye langs tønnen at tuning på trykksiden blir viktigere enn tuning på temperatursiden.
Hva du skal se etter når du kjøper en automatisert ekstruderingslinje
Beslutningen om å investere i en automatisert linje bør være drevet av kostnadene for skrot og omarbeid, ikke av kosmetikken til kontrollpanelet. Hvis en linje produserer 1000 km kabel per år og avviser 2% av den på grunn av isolasjonsveggavvik, vil gjenvinning av at 2% med lukket sløyfekontroll betale en stor del av kapitalkostnaden til en moderne ekstruderoppgradering.
Når du vurderer en leverandør, er følgende punkter viktigst.
- Diameterkontroll med lukket sløyfe bør bruke minst to måleakser, slik at eksentrisiteten er synlig mens kabelen fortsatt er i bevegelse.
- PLS-en bør registrere prosessvariabler hvert sekund og beholde dataene i minst ett produksjonsskift. Dette gjør det mulig å spore et kvalitetsproblem tilbake til en bestemt hastighetsendring.
- Krysshodet og skruen skal passe til polymerfamilien du behandler. Et krysshode designet for PVC-skum vil ikke produsere et jevnt halvledende lag på en XLPE-linje.
- Alarmstrukturen bør være driftbasert. En advarsel når smeltetrykket avviker med mer enn 8 % fra det løpende gjennomsnittet kan forhindre skade på krysshodet før en full avstengning.
Hastighet er også en påminnelse om hvorfor automatisering ikke er omsettelig. Ved 200 m/min beveger kabelen seg mer enn 3 m hvert sekund. En kontroller med lukket sløyfe reagerer i løpet av millisekunder, mens en operatør som strekker seg etter en knott lar flere meter med off-spec kabel passere.
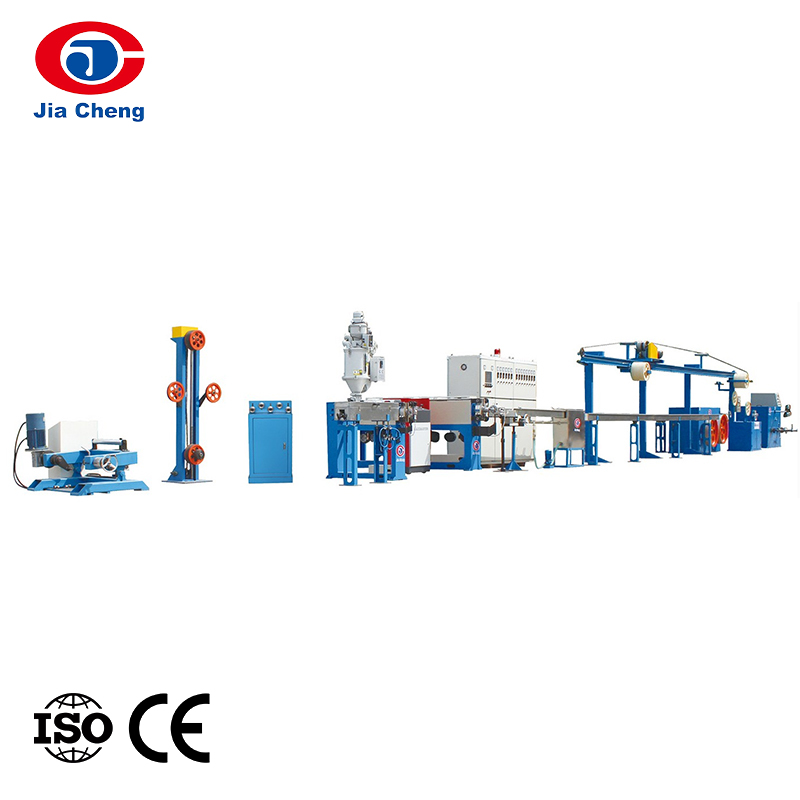
For en primær isolasjonslinje som kjører PVC, PE eller XLPE, er en produksjonslinje for høyhastighetstrådisolasjon med integrert kontrollskap og diametertilbakemelding det typiske utgangspunktet.
 Høyhastighets ledningsisolasjonsproduksjonslinje for kjernetråd Denne linjen integrerer forvarming, ekstrudering og kjøling med presis kontroll, og sikrer jevn isolasjonstykkelse og høy konsentrisitet for PVC-, PE- eller XLPE-kjernetråder, noe som gjør den ideell for primære isolasjonsoppgaver. Se produkt →
Hvis kabelstrukturen din bruker elektrisk distinkte lag, blir lagforholdskontroll den avgjørende faktoren. En dobbelt- eller trippellags koekstruderingsproduksjonslinje holder hver ekstruder synkronisert rundt én hovedhastighetsreferanse.
 Produksjonslinje for dobbelt- eller trippellags co-ekstrudering Med synkroniserte ekstrudere og masterhastighetsreferanse, sikrer denne linjen presis lagforholdskontroll for flerlagskabler, avgjørende når forskjellige materialer må ekstruderes med nøyaktighet. Se produkt →
For endelig kappe og jakke ekstrudering endres prioriteringene. Hylseekstrudering er vanligvis tykkere og tyngre, så avtrekksspenning betyr mer enn kapasitans. En ekstrudermaskin for kabelkappe bygget rundt en skrue med lavt avvik og en robust avtrekksenhet er det rette verktøyet.
 Kabelkappe-ekstrudermaskin for jakkeekstrudering Bygget med en skrue med lavt avvik og en robust avtrekksenhet, håndterer denne maskinen tykkere kappematerialer, og opprettholder jevn veggtykkelse for endelig kabelbeskyttelse. Se produkt →
Ikke ignorer lederne du mater inn i ekstruderen
Enhver automatiseringsbeslutning på ekstruderingslinjen kan undergraves av en ustabil leder. Hvis kobbertråden som går inn i tverrhodet har en varierende diameter eller en uregelmessig forlengelse, vil veggtykkelsen fortsatt svinge uansett hvor tett ekstruderingskontrollsløyfene er avstemt.
Trådtrekkingskonsistens påvirker lederens tverrsnittsareal og dens motstand. En variasjon på 1 % i tråddiameter endrer lederarealet med omtrent 2 %. Derfor strammer kabelanlegg som investerer i ekstruderingsautomatisering vanligvis også inn oppstrøms tegneprosessen. Hvis du fortsatt vurderer en ny tegnelinje, er det verdt å forstå hvordan en stangnedbrytingsmaskin klarer spenningen , fordi spenningsvariasjon under tegning er en vanlig kilde til inkonsistens i lederforlengelse.
Forholdet mellom tegnekvalitet og ekstruderingsstabilitet er en av de mest kostnadseffektive forbedringene som er tilgjengelige for en kabelprodusent. En stabil leder reduserer mengden materiale som må tilføres isolasjonen bare for å oppfylle minimumskravene til veggen.
Hva dette betyr for produksjonsgulvet ditt
Automatisering av ekstruderingsprosessen for elektriske komponenter er ikke en enkelt kjøpsbeslutning. Det er en kombinasjon av lukket sløyfe temperaturkontroll, skrue- og avtrekkssynkronisering, tilbakemelding fra diameter- og kapasitanssensorer og materialspesifikk tuning. Fordelen med å få alle fire riktig er et produkt som konsekvent består dielektriske tester og et produksjonsgulv som sløser mindre polymer.
Det mest praktiske utgangspunktet er å måle gjeldende skrot- og omarbeidshastigheter. Identifiser deretter linjen med det høyeste volumet, og begynn med en lukket sløyfediameter og linjehastighetskontroller på den linjen. Etter hvert som operatørteamet får tillit, legg til kapasitans-tilbakemelding for skumlinjer, lagforholdskontroll for co-ekstruderingslinjer og datalogging for å støtte sporbarhetsrevisjoner.
Hvis du erstatter en eksisterende ekstruder eller bygger en ny linje fra en enkelt leverandør, er det verdt å spørre om kontrollsystemet, skruedesignet, krysshodet og avtrekksenheten ble konstruert som ett system. Ekstruderingslinjene vist i produktkortene ovenfor er bygget av Jiangsu Jiacheng Technology med den integrerte tilnærmingen i tankene.