I
Når du planlegger en produksjonslinje for gummikabel, velger du ikke noen få maskiner. Du bestemmer hvordan fabrikken din skal håndtere sammensetningsforberedelse, lederbehandling, isolasjon og mantel, herding og slutttesting som ett kontinuerlig system. Fabrikkeieren som behandler linjen som et integrert system, vil unngå de vanligste feilene: feil gjennomstrømning, ustabil overflatekvalitet og inkonsekvent herding. Derfor går denne veiledningen fra selve prosessen til praktiske utvalgskriterier, slik at du kan gjøre en trygg investering.
Mange kabelprodusenter opplever at koordinering av separate maskiner fra forskjellige leverandører skaper skjulte risikoer. Den one-stop løsning tilnærming bidrar til å unngå disse risikoene ved å holde prosesslogikken konsistent. Det reduserer også antallet grensesnitt du må administrere under installasjon, igangkjøring og reservedelslager.
Gummikabelproduksjon: hva definerer en komplett linje
En produksjonslinje for gummikabel er fundamentalt forskjellig fra en PVC-kabellinje. Etter at gummiblandingen er ekstrudert rundt lederen, må den kryssbindes. Dette herdestadiet er der den kjemiske strukturen til forbindelsen omdannes til en stabil, varmebestandig isolasjon eller kappe. Derfor inkluderer linjen en herdeseksjon som påfører varme og trykk i henhold til materiale og kabelkonstruksjon.
Oppsettet kan være en horisontal linje eller en kontaktlinje. I en horisontal layout beveger kabelen seg rett gjennom herderøret. I et kontaktledningsoppsett er kabelen opphengt i en buet bane for å støtte vekten under herding. Valget påvirker spenningskontroll og tykkelsen på isolasjonen. For fleksible lavspentledninger er et enklere horisontalt system vanlig. For mellomspente gummikabler og gruvekabler foretrekkes ofte en kontaktledning fordi den gir bedre konsentrisitet og tillater lengre herdelengder.
Valg av gummiblanding former også linjen. EPDM, polykloropren og silikongummi har svært forskjellige varmehistorier. En linje som behandler EPDM med en høyskjærskrue kan svi silikongummi. Dette er grunnen til at en elastisk gummiproduksjonslinje trenger en definert materialmatrise før maskinlisten skrives.
Kjerneprosesstrinn i en produksjonslinje for gummikabel
For å ta den riktige avgjørelsen hjelper det å kartlegge hvert trinn til en bestemt maskingruppe. Tabellen nedenfor viser de typiske stadiene og utstyret knyttet til dem.
| Scene | Formål | Utstyr |
|---|---|---|
| Stangsammenbrudd og tegning | Konverter kobber- eller aluminiumstang til ønsket lederstørrelse | Stangnedbrytingsmaskin, mellomliggende trådtrekkemaskin |
| Stranding/klumping | Form fleksibel lederstruktur | Dobbel vri buntemaskin, strandingsmaskin med stiv ramme |
| Isolasjonsekstrudering | Påfør gummiisolasjon | Gummikabel ekstruderingslinje med herdeseksjon |
| Mantelekstrudering | Beskytt kjernen med en gummikappe | Ekstrudermaskin for kabelkappe |
| Testing | Kontroller elektriske og mekaniske egenskaper | Høyspenningsmotstandstester, isolasjonsmotstandsmåler, strekktester |
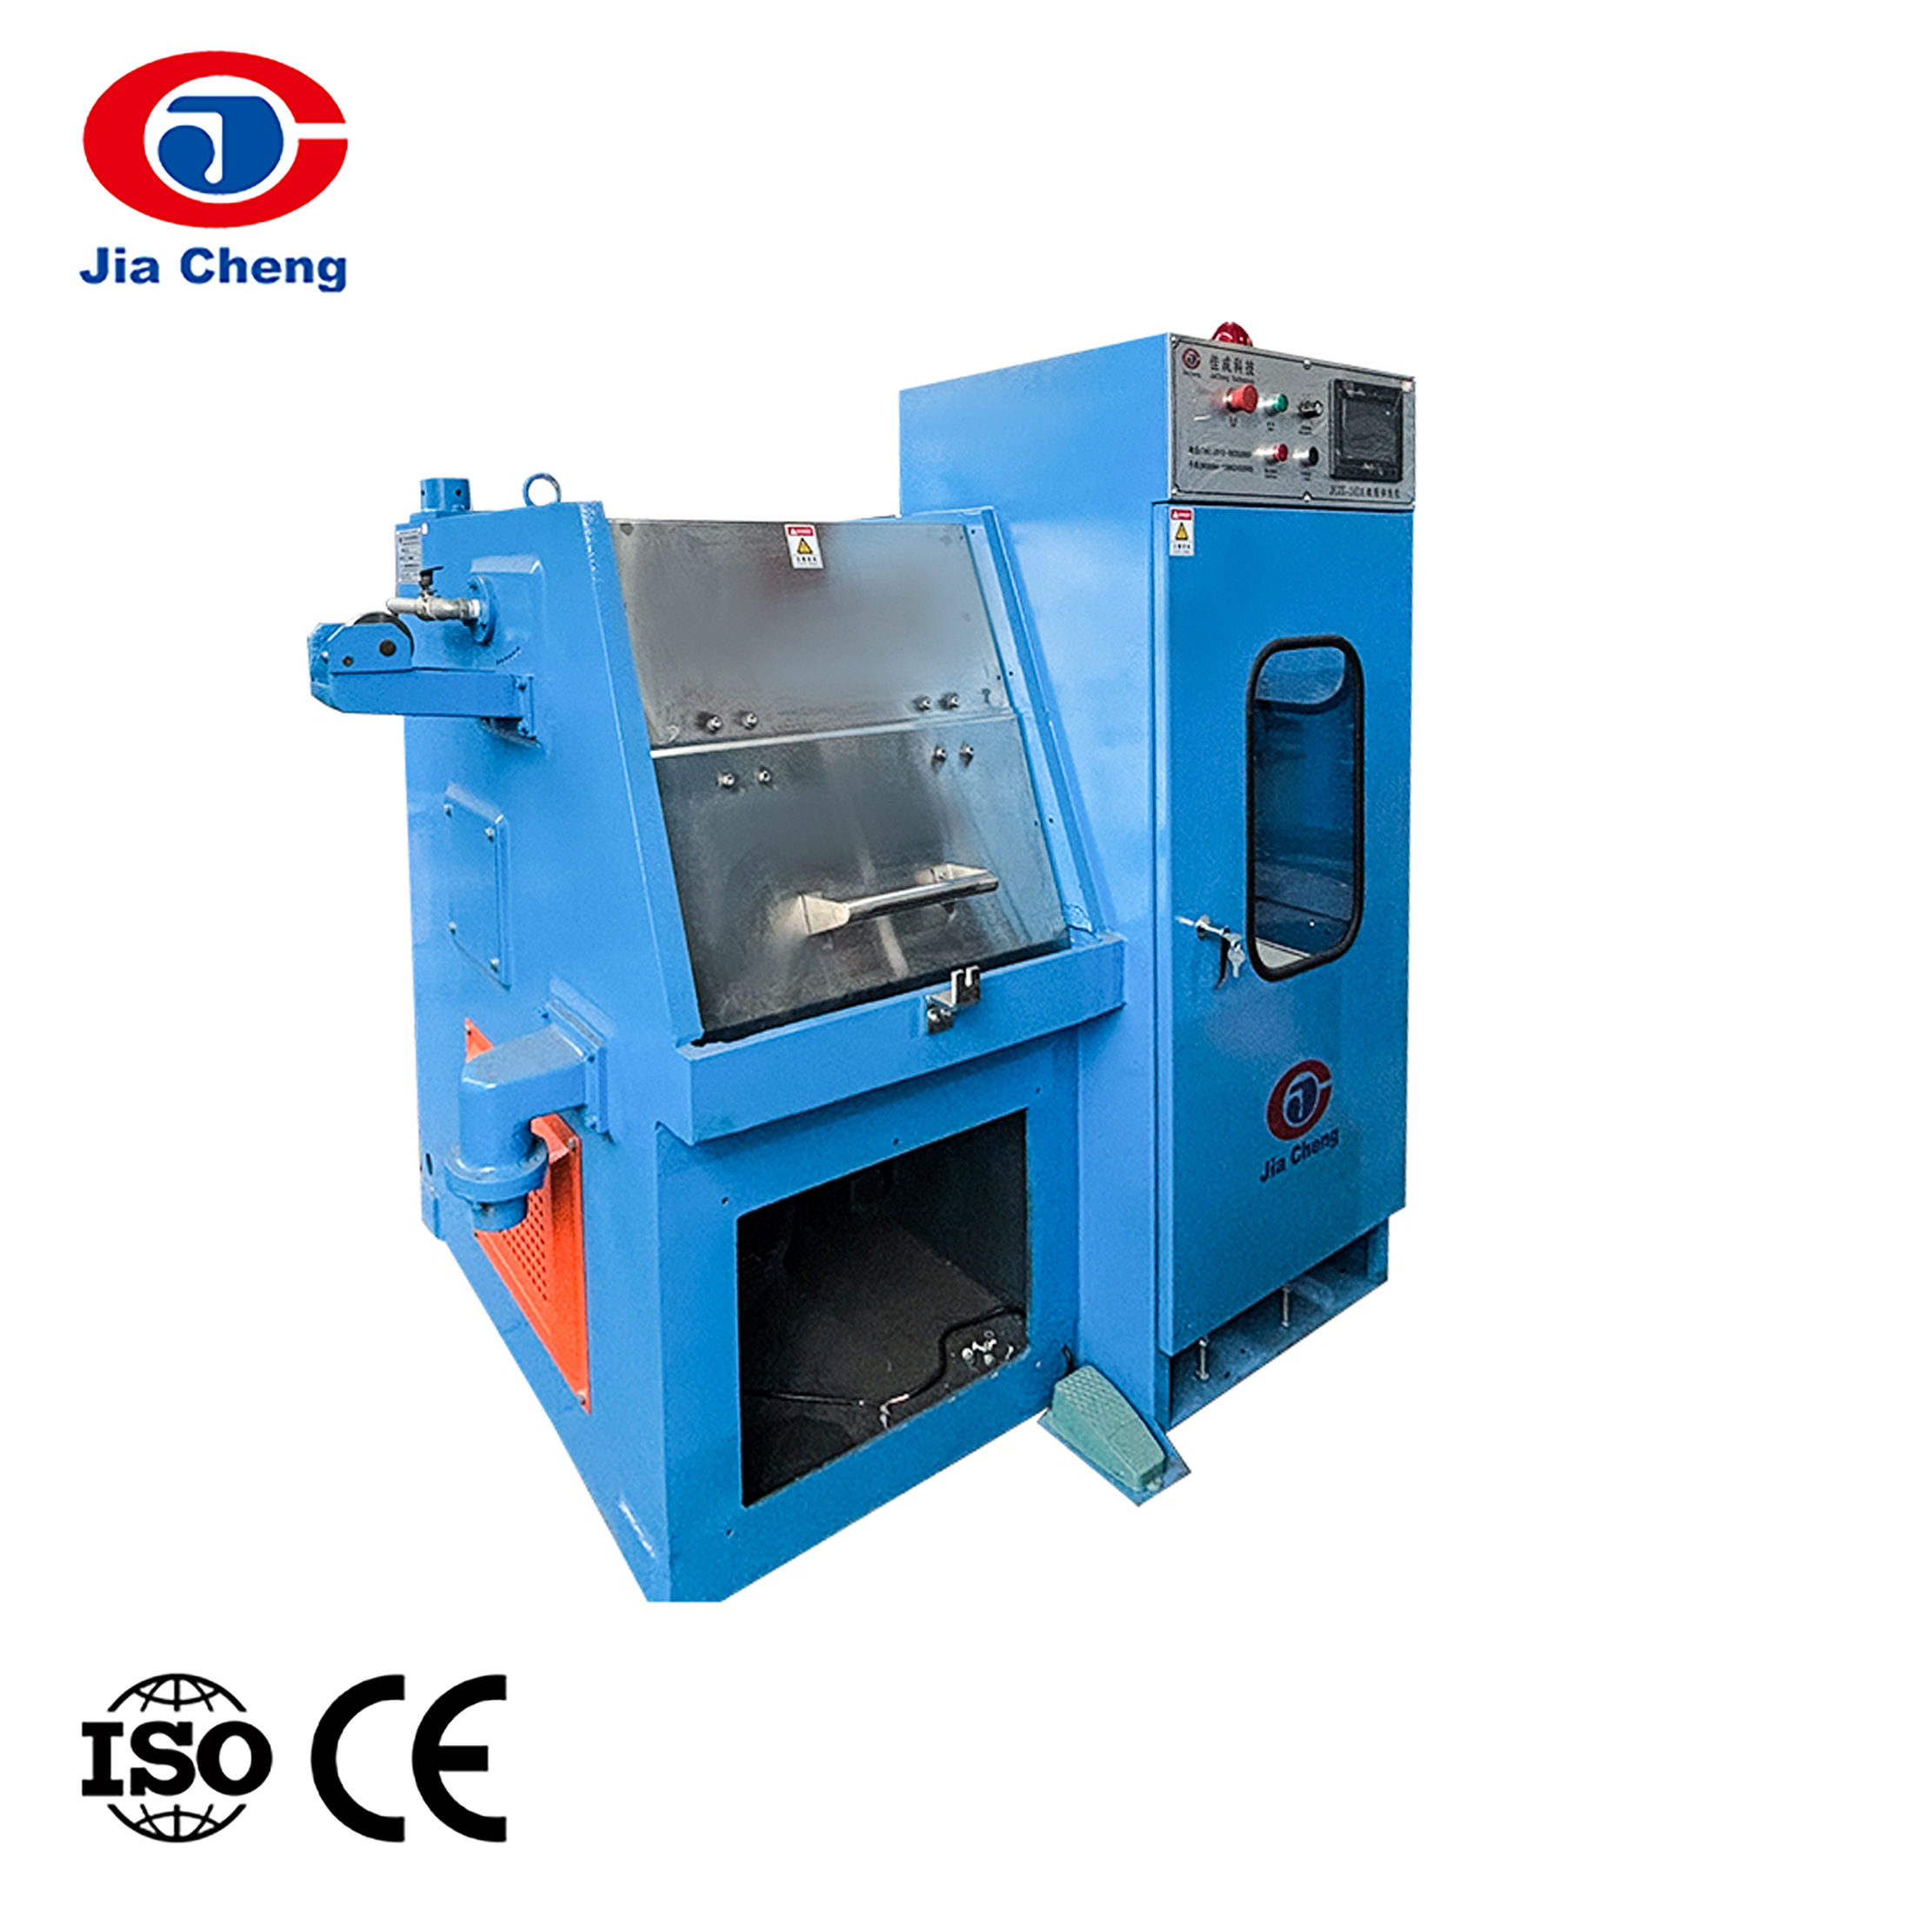
Tabellen er en forenkling, men den fanger opp sekvensen. Den viser også hvorfor en enkelt leverandør som leverer tegnings-, strandings-, ekstruderings- og testutstyr kan redusere koordineringsarbeidet. For eksempel må en stangnedbrytingsmaskin som mater en trådtrekkemaskin matche trekkhastigheten og trådspenningen. Hvis hastighetene ikke stemmer, kan ledningen vandre eller knekke, noe som resulterer i nedetid og skrot.
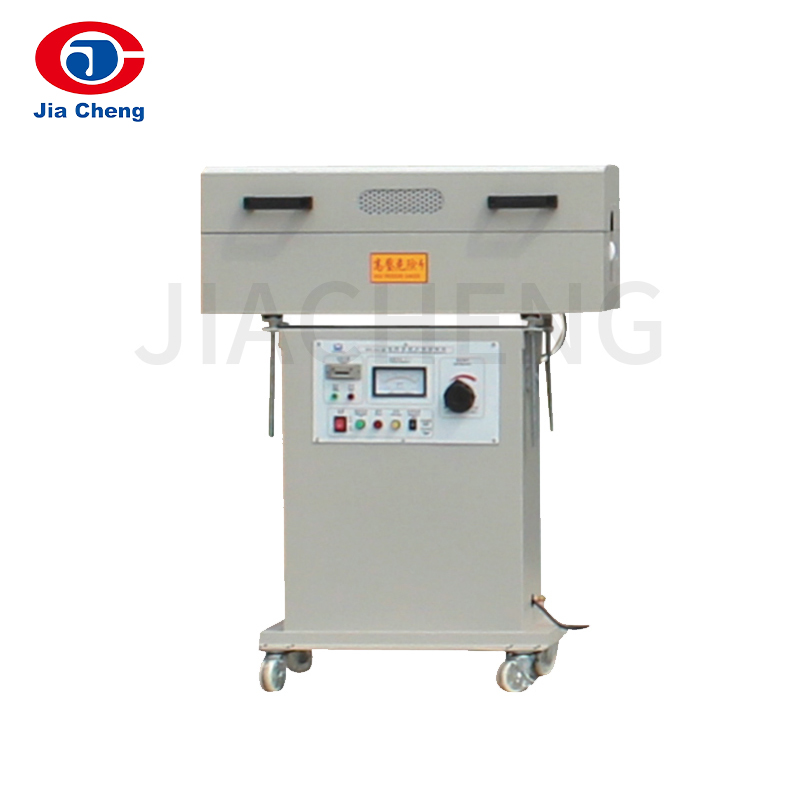
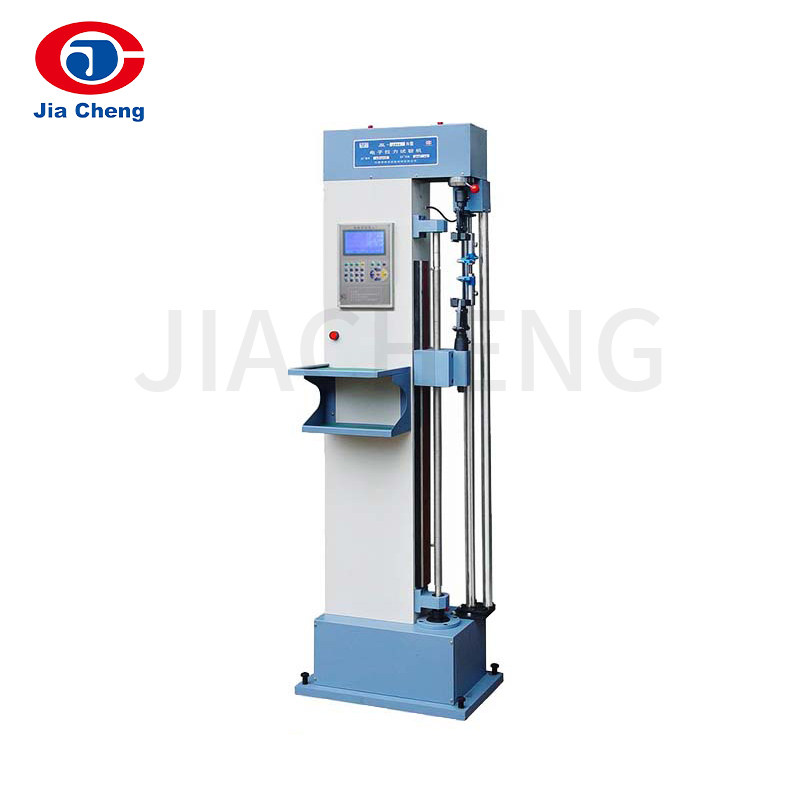
Testing er ofte en ettertanke i linjeplanlegging, men det beskytter produksjonskonsistensen. En vekselstrøm høyspent tåle testmaskin og en isolasjonsmotstandsmåler er grunnleggende krav til gummikabler. En digital testmaskin for strekkfasthet hjelper til med å verifisere mantel- og isolasjonsforbindelser før produksjonskjøringen.
Hvorfor ekstrudering og herding dominerer linjeytelsen
Ekstrudering er der de fleste problemer med gummikabelkvalitet begynner. Hvis massen ikke varmes opp og transporteres jevnt, vil isolasjonsdiameteren variere, overflaten kan vise porer, og adhesjonen mellom lagene kan svikte. Høykvalitets gummikabellinjer bruker skruer designet spesielt for gummi, med et høyt kompresjonsforhold og lavere skjærkraft for å forhindre svie.
For silikongummi er situasjonen enda strengere. Silikon er klebrig og varmefølsom. Ekstruderen trenger en lavskjærskrue og et separat kjølesystem for matesonen. Herdedelen må også være lengre fordi silikon krever en kontrollert temperaturprofil for å unngå tomrom.
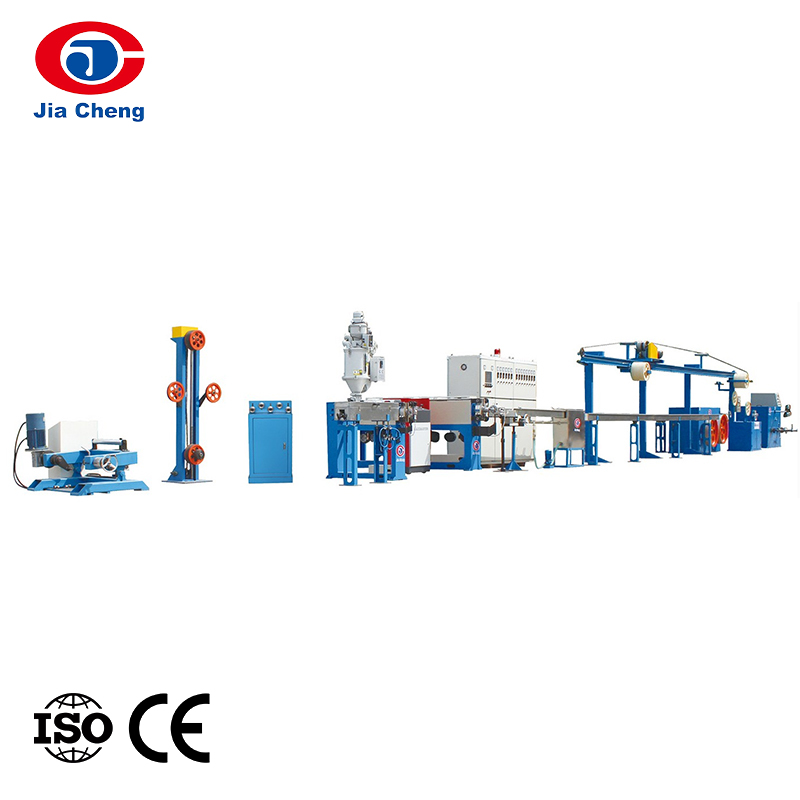
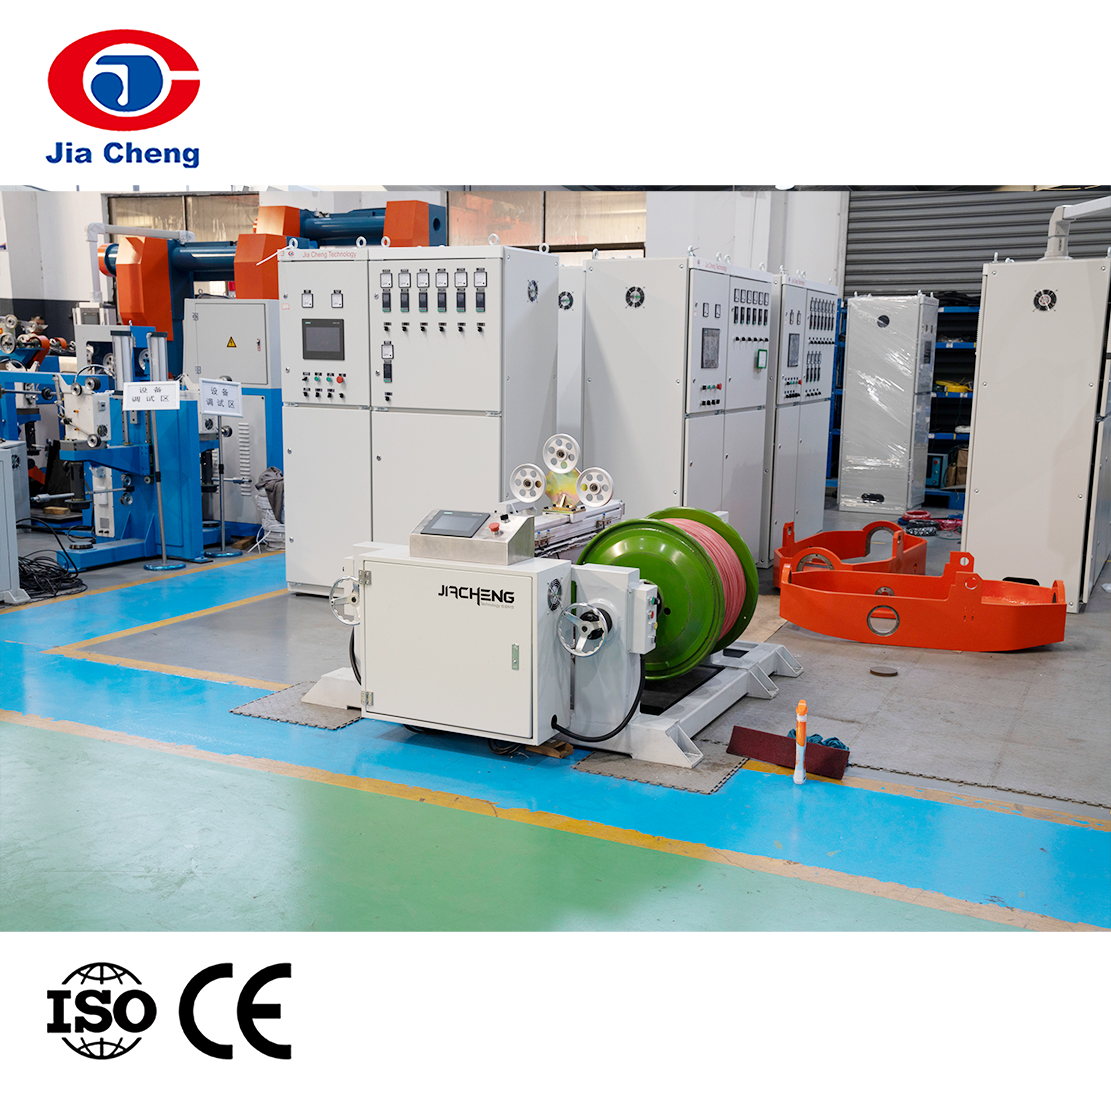 Produksjonslinje for ekstrudering av silikongummikabel for høytemperaturkabler Denne produksjonslinjen er spesielt designet for høytemperatur silikongummikabler og -kapper. Den har en lavskjærskrue og et separat kjølesystem for matesonen, sammen med en lengre herdeseksjon for å sikre et jevnt isolasjonslag og unngå tomrom. Se produkt →
Det er derfor en dedikert produksjonslinje for ekstrudering av silikongummikabel bør behandles som et spesielt tilfelle. En generisk ekstruder som fungerer for PVC vil ikke forutsigbart produsere et jevnt silikonisolasjonslag. Når materialet endres, må linjen kontrolleres på nytt.
Utover ekstruderen styrer herdeseksjonen om gummien når riktig kryssbindingsnivå. I praksis blir herdingen evaluert med en hot-set test, som måler forlengelse og permanent deformasjon etter varme. Hvis herdelengden er for kort eller temperaturprofilen er ujevn, vil kabelen mislykkes i denne testen selv om ekstruderen fungerer som den skal.
Hvordan vurdere en gummikabellinje før kjøp
Før du sammenligner tilbud, definer utdatakravene dine. Hva er det maksimale ledertverrsnittet du vil kjøre? Hvilke gummimaterialer vil du behandle? Hva er mållinjehastigheten? Disse tre svarene bestemmer ekstruderstørrelsen, herdelengden og kjølekapasiteten.
Når du evaluerer en høyhastighets tverrbundet ekstruderingslinje, vær oppmerksom på følgende punkter:
- Temperaturkontrollområde: tønne- og formsonene må være uavhengig justerbare.
- Prosessstabilitet: oppretthold jevnt trykk ved dysehodet for å unngå dimensjonsdrift og eksentrisitet.
- Linjehastighet: herdelengden må samsvare med nødvendig hastighet for å oppnå full tverrbinding.
- Byttetid: rask rengjøring og verktøyskift reduserer nedetiden når du bytter blandinger.
- Automatiseringsnivå: automatisk linjehastighetsjustering og datalogging gjør produksjonsprosessen repeterbar.
For herdet gummi som trenger tverrbinding, er ekstruderen og CV-seksjonen uadskillelige. Du kan ikke måle en frittstående ekstruder uten herdelinjen, fordi herdingen avgjør om kabelen består hot-set-testen. Dette betyr også at du må sammenligne linjen som helhet, ikke bare ekstruderen. Spør leverandøren om referanselinjer som kjører samme type kabel du ønsker å produsere.
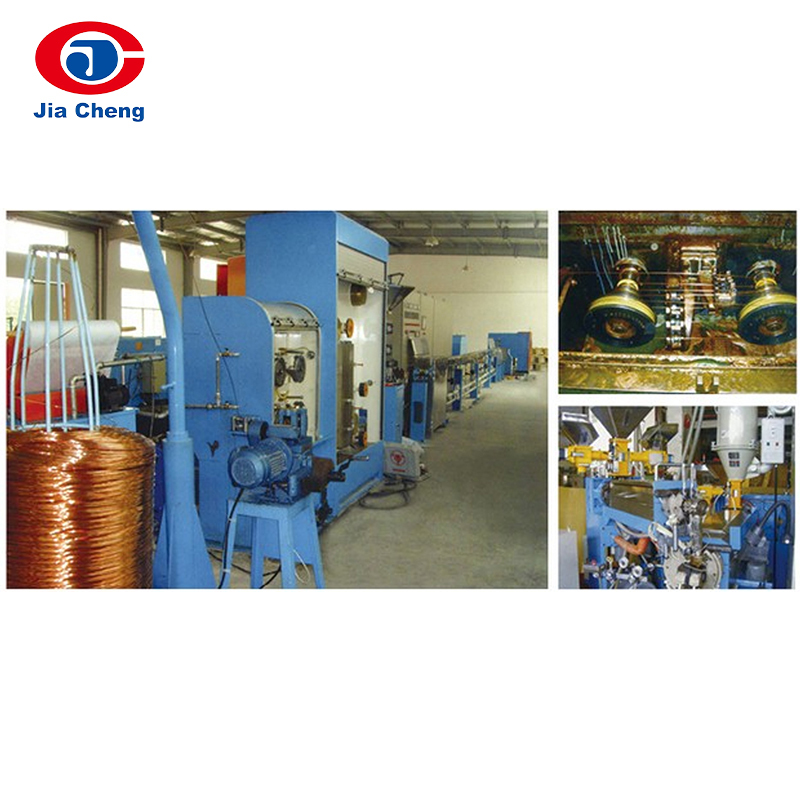 Høyhastighets kryssbundet ekstruderingslinje med integrert herdekontroll Denne linjen integrerer ekstrudering og kontinuerlig vulkanisering for herdeplast, og gir den nødvendige herdekontrollen. Det sikrer at kabelen består hot-set-testen og er avgjørende når man sammenligner linjen som helhet for tverrbundet gummiproduksjon. Se produkt →
Hvis linjen er beregnet for termoherdede gummiblandinger i stedet for termoplast, gir den høyhastighets tverrbundne ekstruderingsproduksjonslinjen den integrerte herdekontrollen du trenger.
Bygge en gummikabellinje med én ansvarlig leverandør
Når prosesstrinnene er definert, står mange kjøpere overfor utfordringen med å koble sammen utstyr fra flere produsenter. Tegnemaskinen kan kjøre med en annen hastighet enn strandingsmaskinen, og ekstruderen kan ikke matche linjehastigheten til opptrekkingen. Å velge en enkelt leverandør som forstår hele prosessen forenkler installasjon, igangkjøring og reservedeler. Det forbedrer også ansvarligheten hvis noe går galt.
En kabelkappe-ekstrudermaskin er et godt eksempel. Det kan se ut som en enkel ekstruder, men skruen, kontrollsløyfen og kjølesystemet må samsvare med den foregående kjernen. Når kappen påføres i en separat passering, må linen fortsatt holde samme hastighet og strekk som isolasjonslinen for å unngå kjerneslingring og eksentrisitet i kappen.
 Kabelkappe ekstrudermaskin for beskyttende ytre lag Denne ekstruderen påfører nøyaktig beskyttelseshylster av materialer som PVC, LDPE eller TPU over kabelkjerner. Med avansert automatisering sikrer den stabil produksjon og jevn kvalitet, samtidig som den er på linje med Jiachengs komplette utstyrsserie for teknisk konsistens. Se produkt →
Jiachengs komplette utvalg av kabelutstyr dekker hele kjeden fra stangsammenbrudd til endelig testing. Dette lar deg gå gjennom hele katalogen og bygge en linje som er teknisk konsistent. En leverandør som også kan levere testmaskinene, for eksempel en høyspenningsmotstandstester eller en isolasjonsmotstandsmåler, gir deg ett enkelt ansvar for kvalitet. Det er ofte mer verdifullt enn å spare en liten mengde på ekstruderen alene.
En produksjonslinje for gummikabel lykkes når prosessen og utstyret planlegges sammen. Start med materialet og kabelstandarden, velg deretter ekstruderings- og herdeutstyr som matcher lederforberedelsen og testtrinnene. En linje bygget rundt den logikken vil gi deg utgangsstabiliteten, produktkvaliteten og servicevennligheten som en kabelfabrikk trenger. Gå først gjennom dine egne prosessflaskehalser, og sammenlign deretter leverandører på hele linjekapasiteten i stedet for ekstruderprisen alene.